

 英語
手動給餌ステーションに 1 シフト立つと、このパターンが繰り返されます。オペレーターが袋から添加剤をすくい、秤がオーバーシュートし、一部がすくい戻されても、記録には依然として 25.0 kg が表示されます。 8 つの材料と 3 つのシフトにわたるこれらの小さな修正は、すべてのバッチで測定可能な差異となります。自動化された成分の計量と計量は、この人間依存のループをロードセル、ネジ式フィーダー、および各成分を再現可能な目標にロックするプログラム可能な制御に置き換えます。この記事では、二軸スクリュー配合ラインで計量と計量を自動化する方法、つまり計量原理、装置アーキテクチャ、選択基準、およびコストのかかるミスを回避する実装手順について説明します。
調合ラインで計量と計量を自動化する理由
ビジネスケースは再現性から始まります。減量フィーダーは、時間の経過に伴う自身の重量損失を測定し、スクリュー速度をリアルタイムで修正するため、かさ密度が変化しても供給される質量は変わりません。手動計量はオペレータの技術、はかりの安定時間、すくい方に依存しており、これらはすべてランダム誤差の原因となります。
自動化によって実際に何が変わるのか
- 時間が経っても維持される精度: 通常、重量計による計量では偏差が設定値の ±0.25 ~ 0.5% 以内に保たれますが、手動によるバッチ計量では通常、±2 ~ 3% の誤差が生じます。
- デジタルレシピ管理: 目標重量、公差、および送りシーケンスはコントローラーに保存されます。すべてのバッチはトレーサビリティと品質監査のために記録されます。
- よりクリーンで安全な操作: オペレーターは粉塵や繰り返しの持ち上げを避けて作業します。密閉された移送により、流出、汚染、材料の損失が軽減されます。
- より迅速な切り替え: レシピの切り替えは HMI のパラメータ変更であり、メモと推測による再測定ではありません。
同じ原理がマスターバッチ、エンジニアリングプラスチック、高充填システム、生分解性改質にも当てはまります。つまり、測定されたものだけを一定に保つことができます。
容積測定または重量測定: 最初に計量原則を決定します
最初に決定するのは、どのフィーダモデルかではなく、どの計量原理を採用するかです。容積式フィーダーは体積で投与します。スクリュー速度が生産量を決定するため、湿気、偏析、詰め替え充填などによって嵩密度が変化すると、供給される質量も変化します。重量フィーダーは質量に基づいて投与量を供給します。ロードセルが継続的に重量を測定し、コントローラーが速度を調整して質量流量を一定に保ちます。重要な原料や高価な原料、およびほとんどの連続押出プロセスでは、重量損失制御が基準技術となります。について詳しく読むことができます 減量給餌の背後にある制御原理 詳細な説明で。
ゲインインウェイトは同じ考え方のバッチ形式です。スケールが目標に達するまで材料が容器に供給され、その後排出されます。バッチ混合、少量の添加剤、サイクルごとに固定重量が必要なプレミックスレシピに適しています。実際的なルール: 連続押出および臨界投与量では重量損失を使用する必要があります。個別のバッチ レシピでは重量増加を使用できます。かさ密度が安定している非重要な材料は、より低コストで体積的に投与できます。
| フィーダの種類 | 計量原理 | 標準的な精度 | 最適な用途 | 気をつけてください |
|---|---|---|---|---|
| ロスインウェイトフィーダー | 重量測定、連続 | 設定値の ±0.25 ~ 0.5% | 押出ライン上のパウダー、ペレット、および低用量添加剤 | 補充サイクルにより測定が一時的に中断される |
| 自動重量供給装置 | 重量測定、バッチ (重量増加) | 目標の±0.5~1% | 個別のバッチレシピ、副成分 | バッチあたりのサイクルタイム |
| 容積式スクリューフィーダー | 体積測定 | 設定値の±1~2% | 安定した嵩密度の材料、粗いペレット | 密度ドリフトは送達質量を変化させる |
| 円錐(テーパー)フィーダー | 体積測定, can be gravimetric | 構成に応じて異なります | 低用量の添加剤と高充填剤システム | テーパー形状は粉体の流れと一致する必要があります |
2 つの制御アプローチを一目で比較する
以下のレーダー チャートは、配合ラインで最も重要な 5 つの基準にわたる体積測定と重量測定の投与量を比較しています。重量制御は、より高い初期投資を犠牲にして精度と連続プロセスの適合性を実現します。公差が緩和された場合でも、容積制御は引き続き魅力的です。
実際の精度の比較
精度の数値は、安定した条件下での設定値からの最大偏差を指します。手動による実践と重量による制御との間のギャップが、自動化による利益の源泉となります。
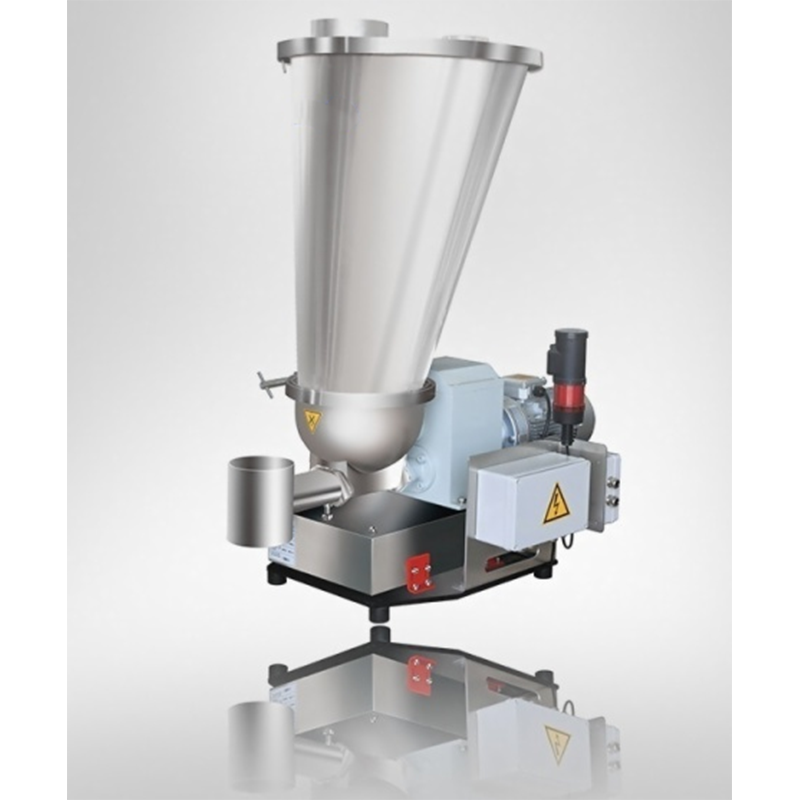 統合制御を備えた重量測定式減量フィーダー このソリューションは、連続配合ライン向けに保管、計量、搬送、閉ループの計量を組み合わせたものです。設定値からの逸脱を減らすために、正確な重量制御と自動化を求めるオペレーターに適しています。 製品を見る→
押出ラインの自動投入システムの構造
自動計量ステーションは、保管と排出、計量、プロセスへの搬送、および制御という 4 つの機能が連鎖したものです。以下の概略図は、二軸配合ラインの一般的な構成を示しています。バレルに供給するホッパーとロードセルを備えた減量フィーダー、高充填粉末用のサイドフィーダー、レシピと閉ループ計量を実行する中央制御キャビネットです。
材料はホッパーから出て、フィーダースクリューを通過します。ロードセルモジュールは重量損失をコントローラに報告します。コントローラーはスクリュー速度を連続的に調整します。そして各投与イベントはバッチ番号に対して記録されます。同じアーキテクチャは、単一のフィーダーから 10 個以上の成分を含む完全な配合ラインまで拡張できます。
プロセスの安定性への影響は、バッチ データにすぐに現れます。以下の傾向例では、手動ステーションはオペレータや材料特性の変化に応じて変動しますが、自動ラインは目標重量付近の狭い帯域を維持します。
バッチスタイルのプレミックスまたは計量ダンプ操作の場合、自動計量フィーダーが受け取り容器への増量分注を実行します。目標重量は HMI から入力されるため、レシピの変更には数秒かかり、許容範囲外の投与量はシステムによって自動的にフラグが立てられます。
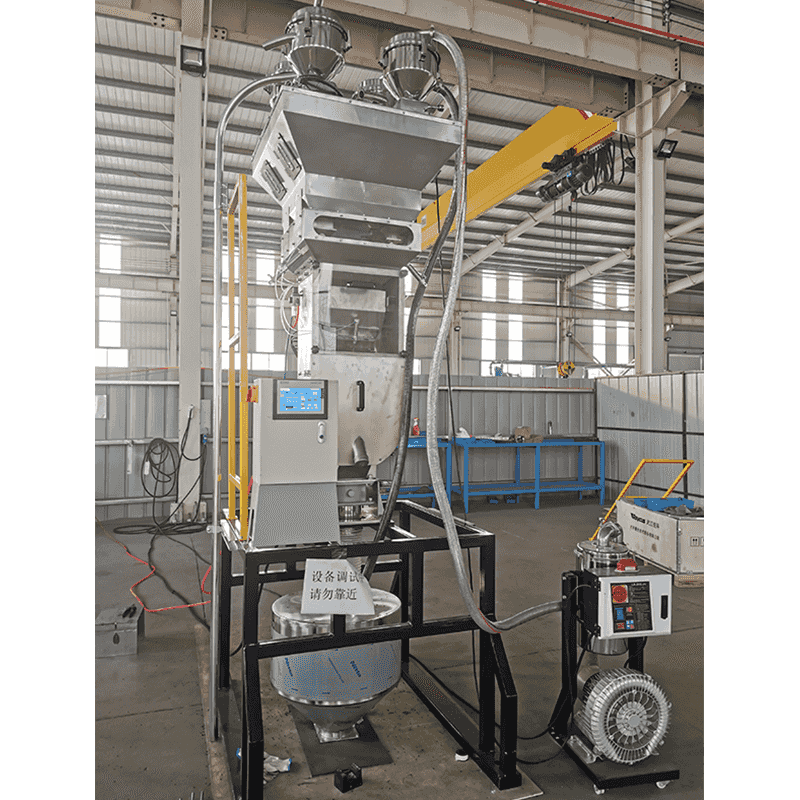 自動ゲインインウェイトバッチングおよびミキシングシステム このシステムはバッチプレミックスまたは計量ダンプ操作用に設計されており、各成分を自動的に計量してミキサーに投入します。 HMI を介してレシピ変更を簡素化し、許容範囲外の投与量にフラグを立てて、一貫した製品品質を実現します。 製品を見る→
選択基準とよくある調達ミス
フィーダーの選択は、パンフレットではなく粉末によって決まります。材料の挙動とプロセスインターフェイスを網羅したチェックリストにより、取り付けの失敗のほとんどを防ぐことができます。
- 材料特性: かさ密度とその変動性、粒子サイズ、流動性、水分および温度の制限。
- 精度 requirement: 製品仕様から公差を定義し、フィーダの精度を同じ単位で定義します。
- 送り速度範囲: 通常、安定した最小送り速度は最大速度よりも重要です。 10:1 のターンダウンが一般的な目標です。
- 補充戦略: 真空、オーガー、または手動補充は、ホッパーの作業量に比べて補充時間が短くなるように設計する必要があります。
- 掃除と切り替え: 色や材質が頻繁に変更される場合は、分解時間と接触面が使用可能な容量を決定します。
- 制御インターフェース: フィーダーは、カスタム プロトコルを使用せずに、設定値、実際の速度、補充ステータス、およびアラームを押出機 PLC と交換する必要があります。
インストールで問題が発生する場所: 最も一般的な失敗は、密度が変化する材料に対して容積制御を選択すること、押出機からの振動が計量モジュールに入る場所にロード セルを取り付けること、および補充のダイナミクスを無視することです。フィーダーの精度は補充サイクルと同程度です。
既存のラインを改修することは通常可能です。押出機を交換することなく、フィーダー、ロードセル、および制御キャビネットを追加できます。私たちの 改修およびアップグレード プロジェクト エンジニアリングプラスチックから高充填マスターバッチラインまで、そのようなケースを体系的にカバーしています。
炭酸カルシウム、タルク、難燃剤、カーボンブラックなどの充填剤を 40 ~ 80% 含むコンパウンドの場合は、メインホッパーからの添加よりも下流側からの供給が推奨されます。サイドフィーダーはテーパースクリューを使用し、多くの場合負圧アシストを利用して低嵩密度粉末を部分的に溶融したポリマーに押し込み、分散を改善し、上流スクリューセクションの摩耗を軽減します。
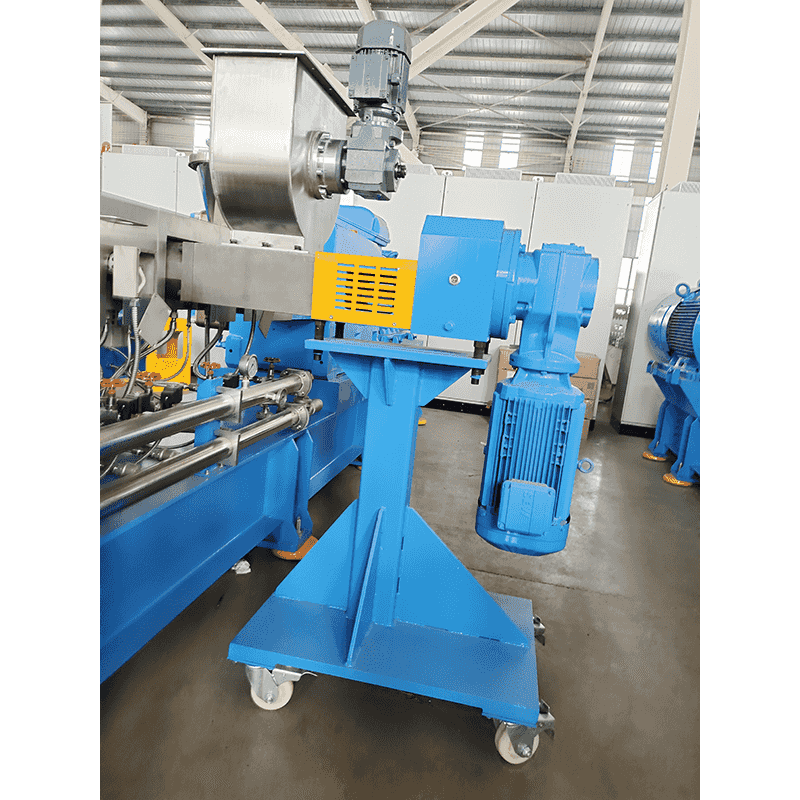 高充填および粉体処理用のサイドフィーダー 粉体、短繊維、プレミックス原料を扱う強制供給サイドフィーダーです。負圧ポンピングを使用してかさ密度を高め、高充填コンパウンドを二軸スクリューラインの下流に供給する際の効率を向上させることができます。 製品を見る→
実践的な実装パス
自動化はワンショットの再構築である必要はありません。段階的なパスによりリスクが軽減され、オペレーターは新しい制御に自信を持てるようになります。
- あらゆる素材を特徴づけます。 かさ密度とその変動、粒子サイズ、流動性、水分および温度限界を測定します。粉体の挙動によって、フィーダーのタイプ、スクリューの形状、ホッパーの設計が決まります。
- 各成分の精度目標を定義します。 ベンダーのマーケティングからではなく、製品仕様から導き出します。マスターバッチ カラー システムには、低コストのフィラーよりも厳しい許容誤差が必要です。
- コンポーネントごとに計量原理とフィーダーを選択します。 連続臨界投与量の場合は重量が減少し、バッチ添加の場合は重量が増加し、下流の充填機ではサイドフィーダーが使用されます。
- 計画制御の統合。 PLC の入力と出力、レシピの保存、アラームと押出機の速度によるインターロック ロジック、さらにバッチ レポート用のデータ ログを割り当てます。
- インストール、調整、検証します。 静的な重量チェックを実行してから、最小および最大の送り速度で動的テストを実行します。適切に調整された減量システムは、10:1 のターンダウンにわたって定格精度を維持する必要があります。
- 補充と起動動作を調整します。 補充レベル、減衰、速度回復はすべて、受け入れテストだけでなく、生産時に精度が達成されるかどうかを決定します。
通常、検証では 2 つの驚くべきことが明らかになります。それは、入ってくる材料の実際のかさ密度の変化と、計量モジュールの周囲に必要な機械的剛性です。開始時に両方の時間を予算化することで、最も一般的な試運転の遅延を回避できます。
よくある質問
減量フィーダーはロードセル上に設置され、ホッパーと材料の重量を継続的に測定します。コントローラーは、経時的に測定された重量損失を目標送り速度と比較し、スクリュー速度をリアルタイムで調整します。これにより、かさ密度が変化した場合でも重量精度を実現します。
体積測定 dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
減量供給の場合、安定した条件下での標準精度は設定値の ±0.25 ~ 0.5% です。自動重量 (ゲインインウェイト) システムは通常、目標の ±0.5 ~ 1% を保持します。手動によるバルク計量は、はかりの分解能とオペレータの技術に応じて、通常、±2 ~ 3% の範囲に収まります。
はい。ほとんどの二軸スクリュー ラインは、押出機を交換することなく後付けできます。このプロジェクトでは通常、フィーダー、ロードセル、制御キャビネットを追加し、制御ロジックを再マップし、HMI レシピ管理を導入し、連続生産を開始する前に新しい注入精度を検証します。
フィラー充填量が 40 ~ 80% の場合、すべての粉末をメイン ホッパーに追加すると、分散が悪くなり、スクリューの摩耗が大きくなります。サイドフィーダーは、下流で充填剤を部分的に溶融したポリマーに導入し、負圧作用により粉末のかさ密度を増加させ、湿潤性とスループットを向上させます。
これにより、オペレーターのテクニック、スケール読み取りの遅れ、密度ドリフトという 3 つのエラー原因が除去されます。レシピとアラームは再現可能で、すべてのバッチが記録され、フィーダーが継続的に修正するため、ペレットはバッチ間で同じ目標を満たします。


