

 英語
落下試験で亀裂が発生したガラス充填 PA66 部品は、通常、成形セルのせいとされます。 3 週間前に遡ると、そのバッチは、ガラスの束が完全に開かなかったか、水分が 0.10% ではなく 0.25% に留まっていた化合物から切り出されていました。人工ポリマーコンパウンドは、射出ユニットのずっと前、配合、供給、溶融混合、ペレットの仕上げで決定されます。
簡単に言えば、化合物のデータシートは上限であり、約束ではありません。印刷機に届くのは、すべてのステップに公差があり、最も広い公差が優先される一連のプロセスの出力です。以下のウォークスルーは、添加剤サイロからふるいまでのチェーンをたどります。
人工ポリマー化合物とは実際には何なのか
エンジニアリングポリマーは、温度上限、強度下限、または耐薬品性要件に合わせて選択される樹脂ファミリー (PA6、PA66、PBT、POM、パソコン、PPS、PPA) です。コンパウンドとは、強化材、充填剤、耐衝撃性改良剤、難燃剤および安定剤を溶融混合した後の樹脂であり、定義された再現可能な特性セットを備えたペレットに切断されます。 2 つのサプライヤーが両方とも「PA66-GF30」を出荷し、異なる動作をする部品を製造する可能性があります。これは、グレード名が形態ではなく組成を表しているためです。繊維長分布、分散品質、添加剤の配置はすべて名前の外にあります。
このギャップは、購入リスクのほとんどが存在する場所です。コンパウンドは仕様であり、仕様は押出機が実際に保持できる用語で記述する必要があります。
| コンポーネント | 一般的な負荷 | 機能 | 指定を誤った場合によくある失敗 |
|---|---|---|---|
| ベース樹脂(PA、PBT、POM、PC、PPS) | 50-90% | 負荷経路、上限温度、耐薬品性 | 粘度が間違っている、分散混合が弱い |
| グラスファイバー | 10-50% | 剛性、耐クリープ性、寸法安定性 | 繊維の磨耗、角が脆くなる |
| ミネラルフィラー(タルク、ワラストナイト、炭酸カルシウム) | 5~40% | 反り制御、表面、コスト | 凝集物、ダスト、フィードブリッジ |
| 耐衝撃性改良剤および相溶化剤 | 3-15% | 延性、相付着性 | 過剰な軟化、ツーリング上のプレートアウト |
| 難燃システム | 5~25% | UL 94 V-0 ターゲット、グローワイヤー性能 | 機械的損失、ネジの腐食 |
| 安定剤、潤滑剤、核剤 | 0.1~2% | プロセスの安定性と耐用年数 | 非常に低いレートでのフィーダードリフト |
密度は、実際にバッグに入っているものの最も早い指紋です。 30% ガラス入り PA66 は 1.36 g/cm3 近くにあり、純粋な PA66 は 1.14 近くです。出荷間で数値が変動する場合は、積載量が変動しているか、再生率が変動していることを意味します。
4 つの調合レバーとそれぞれのコスト
ほぼすべてのエンジニアリング複合物は、4 つのレバー間の交渉によって決まります。 1 つを移動すると、他のものは通常後退します。
- 強化。重量の 10% ~ 50% のガラス繊維が弾性率と耐クリープ性を高め、伸びを大幅に低下させます。約 40% を超えると、負荷そのものではなく、配合中の繊維の破損が制限要因になります。
- 影響の変更と互換性。カップリング剤とエラストマー改質剤は、ノッチ付きの衝撃と相接着を取り戻します。やりすぎると部品が柔らかくなり、工具にめっきが付着する可能性があります。
- 難燃性。ハロゲンフリーのリンまたは金属水酸化物のシステムでは、多くの場合 15 ~ 25% の添加が必要ですが、これにより機械的性能が低下し、保護されていないネジ部品が損傷を受ける可能性があります。業界の方向性は、受動的な添加剤ではなく、反応性の分子結合難燃剤化学に向かっています。
- 安定化と潤滑。配合量の 2% 未満では、1 時間あたり数グラムのフィーダー誤差が配合誤差となるため、ドリフトの最も一般的な原因となります。
2 つの圧力により、これらのトレードオフが再形成されています。リサイクルされたバイオベースの原料は、さまざまなメルトフローと汚染を伴って到着するため、配合範囲を仕様よりも広くする必要があります。一方、高電圧コネクタ、バスバー、バッテリーハウジングなどの電気用途では、壁セクションが薄くなるにつれて、トラッキングインデックスと火炎定格が上昇し続けています。
配合物が機能するかどうかは、充填ではなく分散によって決まります
コンパウンディングでは、2 つの異なる混合ジョブが実行されます。分配混合により、粒子が溶融物全体に均一に広がります。分散混合により凝集物がばらばらになり、個々の繊維またはフィラー小板が濡れます。一方のネジに優れていても、自動的にもう一方のネジにも優れているわけではありません。そのため、直径だけではなくネジの構成が実際の仕様となります。
分散混合には応力が必要であり、応力はトルクから生じます。 高トルク二軸押出機 プロセスのヘッドルームを購入する: より低いスクリュー速度でも同じスループット、または溶融物を過熱することなくより硬い分散ゾーンを実現します。 KUNWEI は、8 mm から 177 mm までのスクリュー直径全体で最大 14 Nm/cm3 の比トルクを実現する配合範囲を構築しており、これは 1 つのプラットフォームでのラボ試験と大量生産に及びます。
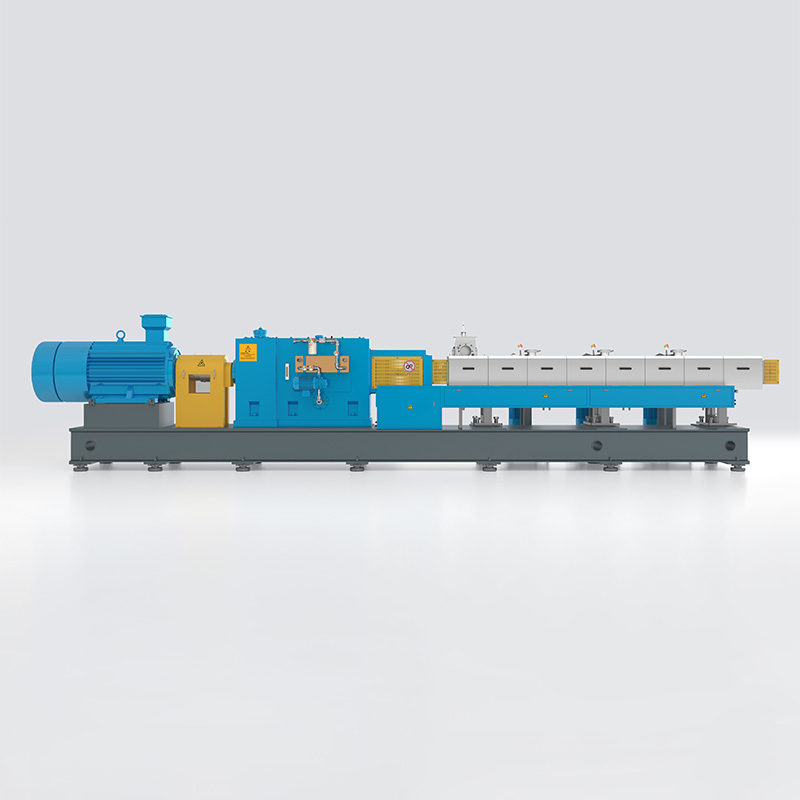 KTS 高性能二軸押出機シリーズ 充填済み PP コンパウンドの分散混合に関連する、研究室から大量モデルまで対応する高トルク二軸配合プラットフォーム。 製品を見る→
送り精度によって実際の許容範囲が設定されます
40% タルク充填 PP コンパウンドには、1 トンあたり 400 kg の充填剤が必要です。このストリームの 0.5 パーセントの誤差は、完成したペレット 1 トンあたり 2 kg であり、密度、反り、弾性率を顧客の受入検査の範囲外にするには十分です。
重量損失フィーダーは、ホッパー全体とその内容物の重量を測定することで誤差を抑えます。体積単位はかさ密度によって変動します。充填剤が軽くてふわふわしている場合、負圧補助によるサイドフィードにより入口でのかさ密度が上昇し、材料がスクリューに到達する前にブリッジが停止します。
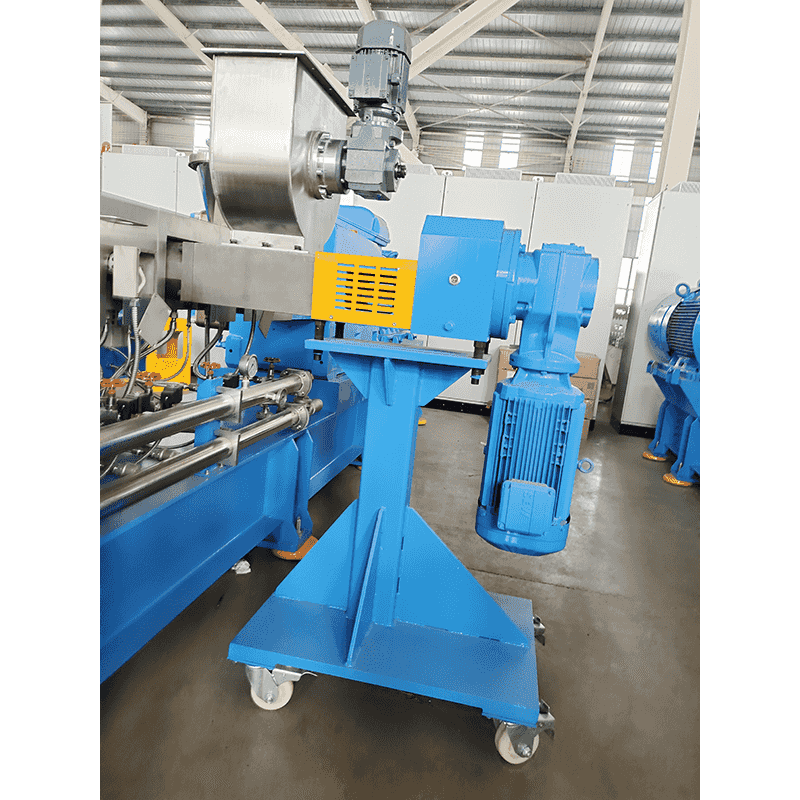 スクリュー押出機 粉体・繊維用サイドフィーダー 負圧補助による粉末、短繊維、またはプレミックスの強制側面供給により、配合ラインのかさ密度と供給効率が向上します。 製品を見る→
実用的なチェック: フルスケールのパーセンテージではなく、目標速度でのフィーダーの再現性を 1 時間あたりのグラム数で求めます。次に、バレルにサイドフィーダーポートがいくつあるのか、次の配合が到着したときに後のバレルセクションを再割り当てできるかどうかを尋ねます。
切断、冷却、乾燥: お金が漏れる場所
ペレット化では、優れた化合物が優れた製品、つまり微粒子の出荷になります。ウォーターバスを使用したストランドペレット化は、繊維長の保持が重要であり、ストランドが丸いままであるガラス充填グレードに適しています。水中ペレット化は高スループットとソフトまたは粘着性の溶融を処理し、閉じた水ループが工場の空気からの塵の侵入を防ぎます。水リングホットフェイス切断はこの 2 つの中間であり、充填ポリオレフィンでは一般的です。
機械のタイプよりも 2 つの数値が重要です。1 mm 未満の微粒子と、バッグの湿気です。ガラス繊維コンパウンドはカッター時やその後の空気輸送のたびに微粉を落としますが、これらの微粉には繊維が豊富に含まれているため、それらを除去するスクリーンによって配合物のスライスも除去されます。乾燥は樹脂に対して指定する必要があります。PA および PBT は PE や PP よりもはるかに多くの乾燥を必要とします。また、水分目標はオペレーターの記憶ではなく、発注書に記載されます。
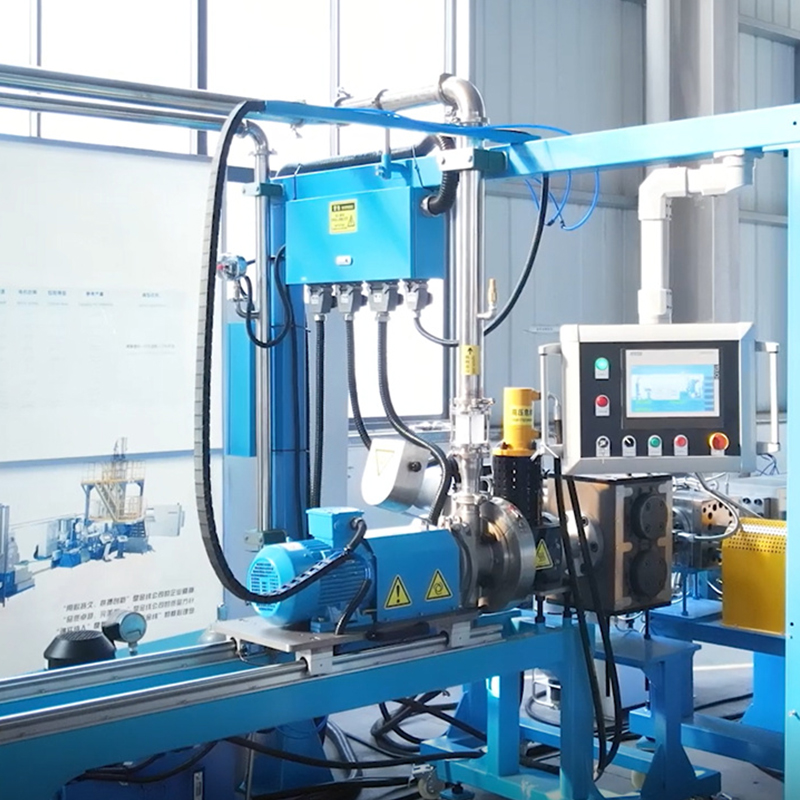 押出コンパウンドの水中ペレット化システム 密閉型水中ダイフェイスペレット化により、溶融化合物が顆粒に変換され、押出の下流ラインに冷却水を循環させて粉塵を制限します。 製品を見る→
注文書に書き込む価値のある高品質のゲート
標準のテスト メソッドでは、開始前にほとんどの引数が削除されます。エンジニアリングコンパウンド用の有効なゲートセットは次のようになります。
- 引張特性は ISO 527-2 または ASTM D638 に準拠し、試験速度は記載されています - 充填グレードと非充填グレードが異なります。
- 曲げ弾性率は ISO 178 に準拠。シャルピーまたはアイゾットは、規定の温度で、ノッチありまたはノッチなしの ISO 179-1 または ISO 180 に影響します。
- 規定の温度および荷重における ISO 1133 に準拠した溶融質量流量。 ISO 1183 に準拠した濃度。
- 試験片の厚さを考慮した UL 94 または IEC 60695-11-10 に準拠した可燃性。電気グレードの IEC 60112 に対する比較トラッキングインデックス。
- カールフィッシャーによる納品時の水分または乾燥減量に加え、ペレットのサイズ分布と微粒子の制限。
症状がその原因となった段階と一致している場合、欠陥はより迅速に追跡されます。
| 症状 | 最も可能性の高いステージ | 最初に確認すること |
|---|---|---|
| 黒い斑点 | 溶融、滞留時間 | スクリューの死角、バレルの磨耗、色の変化 |
| 気泡または空隙 | 脱揮、湿気 | 真空度、ベント条件、予備乾燥 |
| 過剰な罰金 | 切断、転写 | ブレードの磨耗、水温、風速 |
| 表面は繊維が多く、角は脆い | 分散、繊維磨耗 | スクリュー構成、サイドフィーダー位置、金型圧力 |
| ロット間で寸法が変動する | 供給、再生比 | フィーダーの校正、バージンから再生までのバランス |
価格を比較する前に尋ねるべき 5 つの質問
- 見積もられた機械は、私のスループットでどのような特定のトルクと自由体積を提供しますか?直径のないトルク数値と体積数値がマーケティングされています。
- 給餌ポイントはいくつありますか?また、サイド給餌できるのはどれですか?高充填剤とガラスの負荷は喉ではなく下流に流れます。
- 脱揮段階は何段階ありますか? ダイの前に真空ポートはありますか?揮発性物質は樹脂に応じて異なる場所に残ります。
- どのペレット化ルートを選択し、切り替えにかかる費用はいくらですか?ストランドラインと水中ラインでは、5 t/h と 500 kg/h でダウンタイムプロファイルが大きく異なります。
- 改造パスとは何ですか?バレル、スクリューエレメント、サイドフィーダーは、今回だけでなく次の配合でも再構成可能である必要があります。
既存のラインでは、これらの質問に対する答えが異なることがよくあります。などの後付け エンジニアリングプラスチックペレット化生産ライン アップグレードすると、ギアボックスとバレルのボアにまだ余裕がある場合、新しい機械の数分の一のコストでトルクとサイドフィーダーを追加できます。


