

 英語
1.5 mm のシートを 350 kg/h で生産する PP ボード ラインは、午前中は正常に稼働しますが、スクリーン パックの交換後には厚さが 0.2 mm 変化します。オペレーターは引き取り制御に手を伸ばしますが、本当の原因は通常、押出機の背圧が変化するにつれてダイ温度が安定性を失うことです。 PP および PE ボードの押出成形では、押出機、ダイ、ロールスタック、冷却コンベア、カッターなどのライン全体が 1 つのシステムとして機能することで品質が左右されます。これらの相互作用を理解することで、チームは障害を迅速に発見し、ボードを許容範囲内に保つことができます。
PP PE ボード押出ラインとは何ですか?
PP PE ボード押出ラインは、ポリプロピレンまたはポリエチレンのペレットを溶融し、平らなシートまたはボードに成形する連続生産システムです。一般的な完成厚さは 0.3 ~ 30 mm、基板幅はフラット ダイと研磨ロールの幅に応じて通常 1,000 ~ 2,500 mm です。
このプロセスは 6 つの段階で実行され、すべての段階を次の段階と一致させる必要があり、一致しないと欠陥が発生します。
- 餌やり — ペレットと添加剤は計量されてホッパーに入れられます。重量フィーダーは配合が変わっても生産量を安定させます。
- 溶かして運ぶ — スクリューがポリマーを溶かし、安定した圧力を生み出します。トルク不足はサージングとして現れます。
- ろ過とダイ — スクリーンチェンジャーがゲルと汚染物質を除去し、フラットダイが幅全体に均一に溶融物を広げます。
- 研磨 — 3 つのロールのスタックが溶融物をターゲット ゲージに押し付けて、表面の光沢を制御します。
- 冷却 — ローラーまたは冷却ベッドは熱を徐々に除去し、反りや残留応力を回避します。
- 運搬と切断 — プラーは張力を一定に保ちます。ハサミ、鋸、またはワインダーを使用して最終的な長さを作ります。
以下の回路図は、典型的な単一ネジベースのラインを示しています。集中的な混合が必要な配合 - 充填PP、カラーマスターバッチ、またはリサイクルコンテンツ - 共回転二軸押出機 分散混合能力が高いため、溶融ユニットとして好まれることがよくあります。
基板の品質を決定するコアコンポーネント
押出機、ダイ、研磨ロールのスタックにより、基板ラインの高品質な三角形が形成されます。いずれかのサイズが小さかったり不一致だったりすると、ボードにすぐに表示されます。この表には、主なコンポーネントと、一致が間違っている場合にそれらが引き起こす典型的な欠陥がリストされています。
| コンポーネント | 主な機能 | 不一致の場合の典型的な欠陥 |
|---|---|---|
| 押出機 | ポリマーを溶かし、均一な溶融状態を実現 | 出力サージング、溶融温度変動 |
| スクリーンチェンジャー | ゲルや汚染物質を除去します | 黒い斑点、ダイライン |
| フラットダイ | 幅全体にメルトを分配します | エッジが厚いまたは薄い、ゲージが不均一 |
| 研磨 stack | 厚さと表面仕上げを設定します | 表面の波打ち、光沢差 |
| 冷却 section | ストレスを与えずに熱を除去 | カール、平面性の低下 |
| 引き取りとカッター | 張力を維持し、適切な長さにカットします | 長さのばらつき、表面の傷 |
スクリュートルクは、ボードラインで最も過小評価されている仕様です。ソフト ペレットを 5 Nm/cm3 で実行するラインは、同じスクリューが 30% のリサイクル フレークまたは炭酸カルシウム フィラーに遭遇すると失速する可能性があります。後で配合を変更する予定の生産者は、最初から高トルクの機械を購入する必要があります。
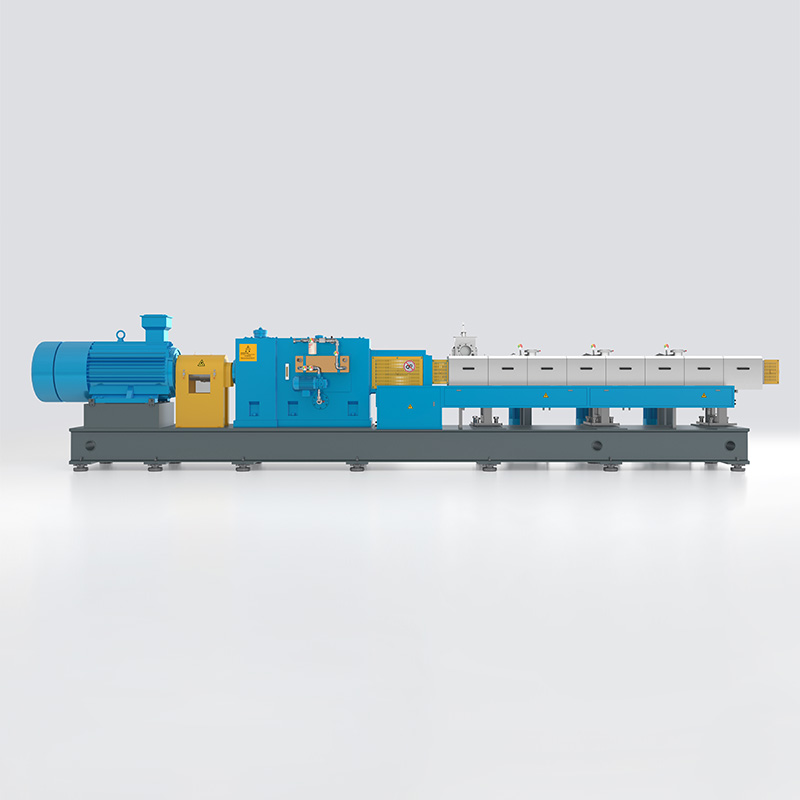 KTS 改質エンジニアリングプラスチック用高性能二軸押出機 KTS シリーズの比トルクは 14 Nm/cm3 で、高粘度および改質エンジニアリング プラスチックに適しています。ラインでリサイクルされたフレークまたは鉱物フィラーを処理する可能性がある場合、この高トルク設計はスループットを維持し、失速を回避するのに役立ちます。 製品を見る→
シートの品質を決定するプロセス温度
PPとPEは半結晶質です。バレルはポリマーをその融点より十分に高く加熱する必要があり、同時にダイとロールの温度は表面仕上げと最終的な結晶化度を制御します。正しいゾーン設定は、スクラップを切断する最速の方法です。
| ゾーン | PP設定値 | HDPE 設定値 |
|---|---|---|
| フィードゾーン | 50~80℃ | 50~70℃ |
| バレルゾーン1 | 180~200℃ | 170~190℃ |
| バレルゾーン 2 ~ 4 | 200~230℃ | 190~220℃ |
| アダプターとメルトポンプ | 210~230℃ | 200~220℃ |
| フラットダイ | 200~230℃ | 190~220℃ |
| ロールスタック | 60~100℃ | 60~90℃ |
2 つのポリマーファミリーの溶融温度範囲を以下に比較します。
実際的なルール: 基板の表面がつや消しまたは粗くなった場合は、まずダイの温度を確認します。ダイリップでの 20 °C の温度低下により、摩耗したロールと同じ欠陥が生じる可能性があります。製品ごとに温度ログを保存し、過去の良好な実行結果と比較します。
出力レートとラインサイジング
生産高は、ラインが 1 時間あたり何平方メートルの基板を生産できるかを決定し、バイヤーが最初に比較する数値です。このグラフは、さまざまなスクリュー直径の単軸スクリュー ラインでの押出グレードの PP シートの一般的な出力範囲を示しています。
サイジングは、スクリュー出力、ダイ幅、ロール幅のバランスです。 120 mm の押出機を 400 ~ 600 kg/h で使用すると、1,200 mm のダイに 2 mm のボードを充填できます。 2,500 mm のダイで同じスループットを使用しても、スクリュー速度とダイのギャップを調整しない限り、より薄いシートが生成されます。最大ネジ出力からではなく、必ず対象製品リストからサイズを決定してください。
大容量の場合、より深いフライトを備えた大容量押出機により、低速スクリュー速度でも高い生産量が維持され、溶融温度とトン当たりのエネルギーコストが下がります。
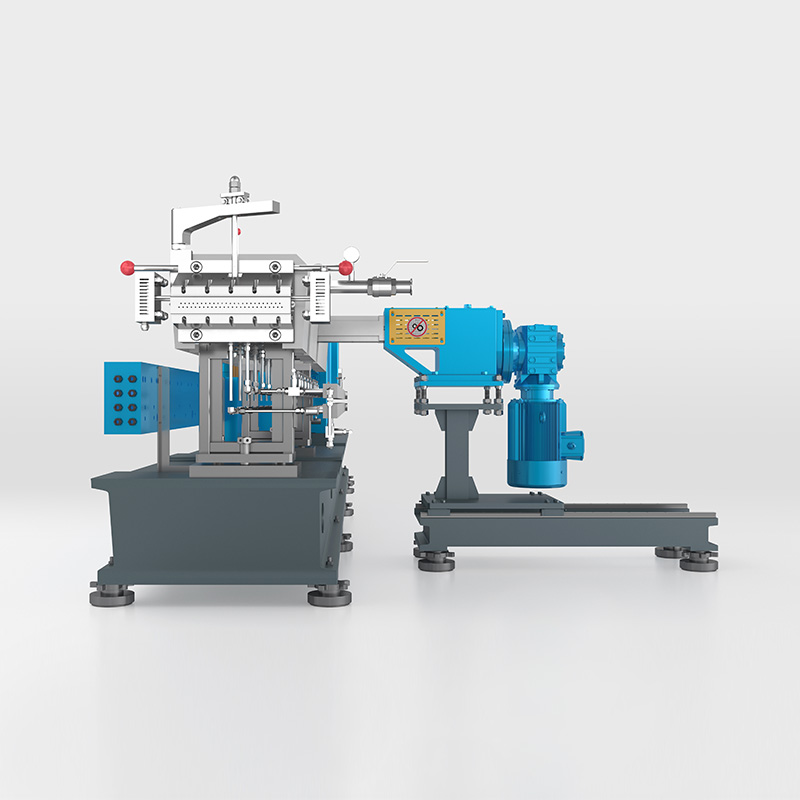 高充填用途向けのディープスクリューフライトを備えた KTD 大容量押出機 KTD シリーズは、11 Nm/cm3 の比トルクと深いスロット深さを特徴とし、高充填、反応性、熱に敏感な材料向けに設計されています。スクリュー速度を下げ、フライトを深くすることで溶融温度とエネルギーコストを削減できる大容量ラインに適しています。 製品を見る→
PP と PE: 材料の挙動がセットアップをどのように変えるか
PP または PE を選択すると、ほとんどの購入者の予想よりもマシンの設定が変わります。レーダー チャートは、取締役会の設計とプロセスの決定を促進するプロパティ バランスを要約します。
フロアでは 3 つの違いが最も重要です。 HDPE は PP よりも融解が 10 ~ 20 °C 低いため、バレル温度が低くなります。 PE は冷却するとさらに収縮するため、ロールスタックと冷却セクションは、単にシートをきつく引っ張るのではなく、平坦度を制御する必要があります。 PP はより硬いボードを提供します。 PE は低温での衝撃強度と耐薬品性に優れています。
| プロパティ | PP | HDPE | ラインへの影響 |
|---|---|---|---|
| 密度 (g/cm3) | 0.90~0.91 | 0.94~0.96 | PE の平方メートルあたりのボード重量が大きい |
| 融解範囲 | 160~170℃ | 130~140℃ | HDPE のバレル設定値を下げる |
| 剛性 | より高い | 中等度 | PP では同じ剛性でもダウンゲージが可能 |
| 冷却時の収縮 | 1.0~2.5% | 2.0~4.0% | HDPE を平らに保つには、より制御された冷却が必要です |
| 表面光沢 | 良い | 下位 | PPの光沢を出すためにロール温度を高く設定 |
PPおよびPEボードの一般的な用途
PP ボードと PE ボードの市場は重複していますが、各材料は異なるカテゴリーでリードしています。通常、お客様が最初に尋ねる質問は、材料と用途のマッチングです。
- 熱成形包装: トレー、食品容器、レトルトパック用PPシート。壁を均一に分布させるには、安定した厚さが必要です。
- 文具・事務用品: フォルダー、プレゼンテーションカバー、バインダー用の透明PPボード。ここでは、高光沢と低ヘイズが重要です。
- 建設と型枠: 保護ライナー、ケーブルスペーサー、再利用可能な型枠パネル用のPEボード。衝撃強度と耐湿性が鍵となります。
- 自動車内装: ブーツライナーとトリムバッキングにはPPボード。長期的な耐熱性と寸法安定性が重要です。
- 化学物質と食品との接触: PEまな板とタンクライナー。光沢よりも化学薬品や洗浄剤に対する耐性の方が重要です。
生産者がアプリケーションを切り替えるとライン設定が変更されますが、スクリューとロールのスタックが指定されている場合、通常は同じラインが範囲全体を処理します。
PP PE ボード押出ラインの選び方
ボードラインは10年から20年の投資です。以下の 5 つのチェックにより、新規ライン プロジェクトで最もよくある間違いを防ぐことができます。
- トルクを配合ロードマップに合わせます。 将来の製品に充填剤、リサイクル成分、または難燃剤が含まれる可能性がある場合は、今すぐ高トルクの押出機を選択してください。後でトルクを改造すると、はるかに高価になります。
- ダイの幅と厚さのサイズを実際の製品リストに合わせてください。 幅広のダイは幅広の基板には効率的ですが、幅の狭い製品を週に 3 日生産する場合は無駄です。
- 研磨ロールのスタックを検査します。 ロールの直径、クロム仕上げ、独立したギャップ調整、冷却回路によって、販売できる最大の光沢と平坦度が決まります。
- 最大ライン速度で引き取りとカッターをチェックします。 多くのラインは、押出機が出力に到達するずっと前に、下流での引っ張りや切断によって制限されます。
- サプライヤーのサポート体制を確認してください。 試運転、スペアパーツ、プロセストレーニングは、ラインが設計出力にどれだけ早く達するかを決定します。
ネジのトルクは長期的な柔軟性に最も大きな影響を与えます。これ トルクとパワーの解析 電力システムのサイズを決して小さくすべきではない理由を説明します。
すでにラインを稼働していて、制約が生産能力または製品の切り替えである場合、 改修プロジェクト より低い資本コストで押出機と下流工程を最新化できます。
最後に、自動化について現実的になってください。手動で画面を変更する基本ラインは、購入コストが安く、保守も容易です。公差が厳しい場合や作業員が少ない場合には、自動測定が正当化されます。標準製品の場合、コスト効率の高いシリーズがコアプロセスをカバーし、最も重要な自動化に予算を残します。
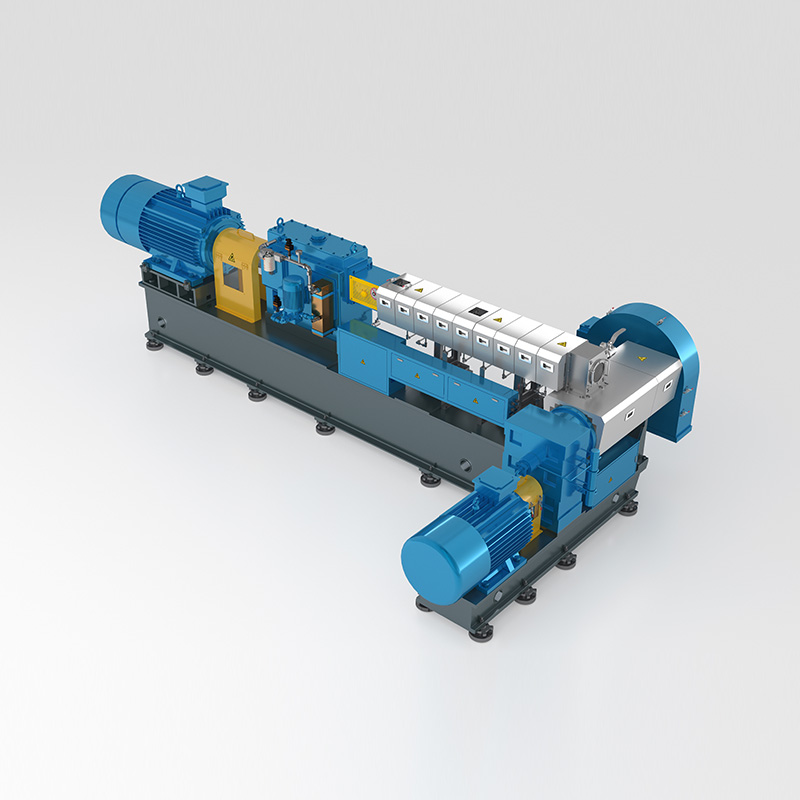 予算を重視するコンパウンダー向けの ECO 費用対効果の高い押出機シリーズ ECO シリーズは 9 Nm/cm3 の比トルクを提供し、改質エンジニアリング プラスチックを製造するための経済的なオプションを提供します。標準製品のニーズに適合するため、最も重要な自動化やその他のプロセス制御に予算を割り当てることができます。 製品を見る→
よくある質問
Q1. PPボードとPEボードの押出成形の違いは何ですか?
PP ボードはより硬く、より透明で高温に耐えますが、PE ボードはより優れた耐薬品性と低温衝撃強度を備えています。主な違いは、バレル温度、ロール温度、冷却制御です。
Q2. PPボード押出ラインで生産できる厚さの範囲はどれくらいですか?
一般的なラインは 0.3 mm ~ 30 mm をカバーします。薄いシートは正確なロールギャップと高いライン速度に依存します。厚いボードの場合は、ヒケを防ぐために速度を遅くし、冷却セクションを長くする必要があります。
Q3.同一ラインでPPとPEの両方を加工できますか?
はい、ほとんどの回線は PP と PE の間で切り替えることができます。切り替えには、新しい温度設定値、ロール温度調整、および通常はパージコンパウンドが必要です。スクリューは両方の溶融粘度に合わせて設計する必要があります。
Q4. PP PE ボード押出ラインのコストはいくらですか?
コストは、押出機のサイズ、ダイ幅、下流の構成、自動化レベルによって異なります。現実的な数値を取得するには、対象製品、厚さ範囲、幅、年間生産量をサプライヤーに送信してください。
Q5.ボードのエッジが波打ったり、厚みが変化したりするのはなぜですか?
一般的な原因は、溶融温度の不安定、スクリューやダイリップの磨耗、ロールギャップの不正確さ、引き取り速度の不一致などです。最初に溶融圧力の変動を確認します。通常、これは押出機またはスクリーン パックを指します。
Q6.二軸押出機はPPボードの製造に使用できますか?
はい、二軸押出機は、ボード配合物に顔料、充填剤、または集中的な混合が必要なリサイクルフレークが含まれている場合に使用されます。また、インライン配合も可能で、カスタム配合からボードを直接製造できます。


