

 英語
PMMA シート ライン、プロファイル ライン、またはアクリル ペレットの配合ラインを指定する場合、最初に決定するのはスクリューの直径ではありません。熱履歴です。 PMMA (ポリメチル メタクリレート) はアクリルと呼ばれることが多く、過熱、剪断過多、または過剰な水分の供給が行われるまでは、透明度の高いエンジニアリング熱可塑性プラスチックのように動作します。その後、黄色に変色したり、ゲルが形成されたり、光学的品質を損なう気泡が発生したりすることがあります。
実際的な結論は単純です。アクリル PMMA 押出ラインは、モーターのキロワットだけではなく、トルク密度、スクリューの形状、真空排気、供給精度、温度制御、ペレット化方法によって選択する必要があります。このガイドでは、PMMA とは何か、押出成形がどこに適合するか、どのラインの詳細が重要か、購入前に何を確認する必要があるかについて説明します。
アクリル PMMA とは何か、そしてなぜそれが押し出されるのか
PMMA は、メタクリル酸メチルから作られた透明な熱可塑性プラスチックです。光学的透明性、剛性、屋外耐候性、表面硬度が高く評価されています。公開されているポリマーのデータシートによると、汎用 PMMA の密度は通常約 1.17 ~ 1.20 g/cm3、光透過率は 92% 近く、熱たわみ温度はグレードに応じて 80 ~ 100 °C の範囲にあることがよくあります。ポリカーボネートと同じではありません。PMMA はより透明で傷つきにくいですが、より脆く、耐衝撃性が劣ります。
すべての PMMA 製品が鋳造されるわけではないため、押出は重要です。キャスト PMMA シートは、ガラス板の間にモノマーを注入することによって作成されます。押出成形された PMMA シート、異形材、チューブ、およびコンパウンドは、ポリマー ペレットを溶融および成形することによって作成されます。押出成形により、サイクルが短縮され、厚みがより厳密に制御され、連続生産が容易になります。配合機の場合、二軸押出機で PMMA と耐衝撃性改良剤、UV 安定剤、着色剤、またはその他のポリマーをブレンドすることもできます。
PMMA グレードと処理ウィンドウ
アクリル PMMA は単一のレシピではありません。透明性と剛性を重視した汎用グレードです。衝撃修正グレードは、ある程度の透明性と引き換えに靭性を高めます。耐熱グレードは軟化点を高めますが、加工範囲を狭めます。押出グレードは通常ペレットとして供給され、すでに潤滑剤または安定剤が含まれている場合があります。以下の表は、固定仕様ではなく、一般的な購入者の考慮事項をまとめたものです。
| グレードの種類 | 共用 | 押し出し注意 |
|---|---|---|
| 汎用PMMA | 光学シート、ディスプレイ、照明 | 湿気による乾燥と低せん断力が重要です |
| 耐衝撃性改良PMMA | 看板、形材、耐久性のある部品 | 溶融温度を下げると衝撃強度が維持されます |
| 耐熱PMMA | 自動車用トリム、レンズ、工業用カバー | 窓が狭い。デッドスポットや過熱を避ける |
| 押出グレードの PMMA | シート、パイプ、プロファイル、ペレット化 | 一貫した供給と真空排気により透明度が向上します |
多くの PMMA 押出グレードの実際的な開始点は、80 ~ 100 °C で 2 ~ 4 時間乾燥し、次におよそ 200 ~ 250 °C の溶融温度で加工することです。これらの数字は普遍的なものではありません。耐熱グレードでは上端が必要になる場合がありますが、耐衝撃グレードでは下端が好ましい場合があります。重要な点は、PMMA は湿気や過剰なせん断熱に対してほとんど耐性がないということです。
公開されているポリマー データシートの典型的な値。グレード、厚さ、測定方法が結果に影響します。
 KTS ハイパフォーマンスシリーズ エンプラ押出ライン KTS ハイパフォーマンス シリーズのページには、制御された溶融のための Do/Di、比トルク、速度、出力データを備えた 10 種類のエンジニアリング プラスチック押出モデルがリストされています。 製品を見る→
二軸押出成形: PMMA ラインが成功するか失敗するか
二軸押出では、PMMA は通常 2 つの方法のいずれかで処理されます。シートまたは異形材の直接押出、または 2 番目の成形ステップ前の配合とペレット化です。どちらのルートも制御された融解に依存します。 PMMA は溶融粘度が高いため、せん断熱がすぐに発生します。スクリューの構成が強すぎると、オペレーターが温度アラームを認識する前にポリマーが劣化する可能性があります。
成功した PMMA ラインには通常、次のものが含まれます。 一貫した投与のための重量フィーダー。上流の乾燥システム。中程度のせん断スクリュープロファイルを備えた共回転二軸押出機。湿気と揮発性物質を真空排気します。圧力安定性が重要な場合はメルトポンプまたはスクリーンチェンジャー。対象製品に合わせたペレタイザーやダイシステムをご提案します。コンパウンドの場合、比トルクは有用な指標となります。 KUNWEI は、配合業界向けに比トルクが最大 14 Nm/cm3 の二軸押出機を設計したと述べています。トルク密度が高くなると、スクリューサイズあたりの出力が増加しますが、より適切なスクリュー冷却とプロセス制御も必要になります。
概略図のみ。実際のラインレイアウトは、生産量、ペレットの形状、および下流の成形によって異なります。
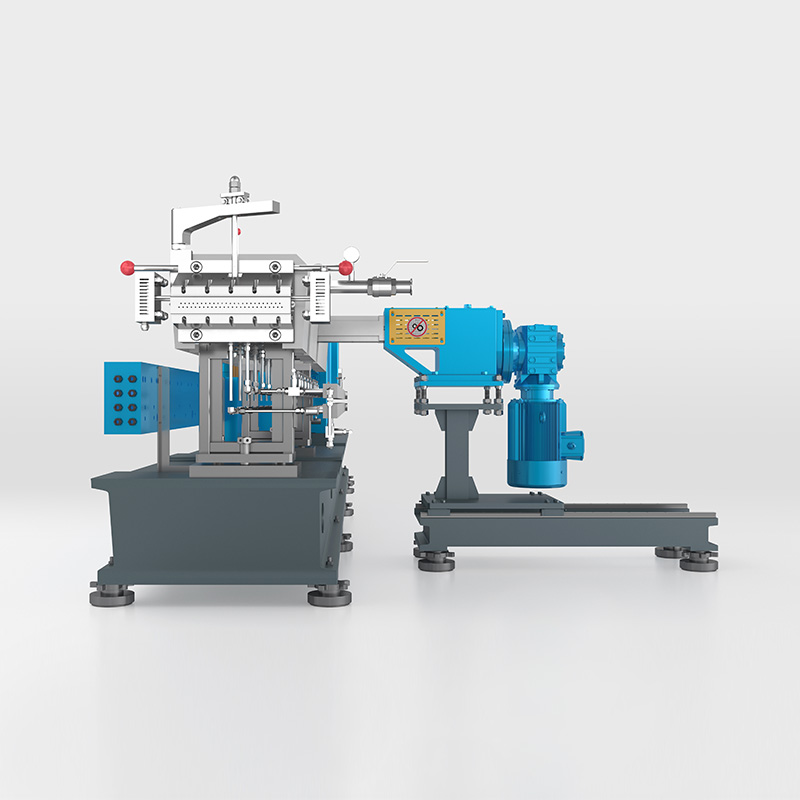 KTD 大量二軸押出機生産ライン KTD ハイボリューム シリーズのページには、充填材料、反応性材料、またはせん断に敏感な材料の高トルク配合のためのモデルとトルク、速度、出力データがリストされています。 製品を見る→
アクリル PMMA の配合とペレット化の選択肢
PMMAを配合する場合、分子量を壊すことなく均一分散を目指します。モジュラースクリューエレメントを備えた共回転二軸押出機により、加工業者は搬送、溶融、混合、排気のバランスを保つことができます。充填剤または添加剤の充填量が多い場合は、ポリマーがすでに溶融した後、サイドフィーダーで下流に鉱物充填剤または補強剤を追加できます。これにより、ネジの摩耗が軽減され、供給の問題が回避されます。
次の決定はペレット化です。ストランドペレット化は良好な視覚検査を提供し、多くの PMMA コンパウンドに適していますが、慎重な冷却が必要です。水中ペレット化では丸いペレットが生成され、より高い生産量を処理できますが、きれいなダイ面と安定した溶融圧力が必要です。ウォーターリングホットフェイスカットは、特定のコンパウンドに対する別のオプションです。中古または既存の回線は、交換ではなくアップグレードできる場合があります。たとえば、 エンジニアリングプラスチックペレット化ライン ポリマーのポートフォリオが変更された場合は、新しいスクリュー要素、フィーダー、および制御を使用して再加工できます。
購入者は、独自の PMMA グレードでの試運転を依頼する必要があります。試験では、出力、溶融温度、トルク、真空レベル、ペレットの形状、および黄変を測定する必要があります。サプライヤーがラインが湿気とせん断熱をどのように処理するかを示すことができない場合、見積もりは不完全になります。
 スクリュー押出機下流ライン用水中造粒システム 水中ダイフェイスペレット化カットは循環水中で溶けて顆粒になり、粉塵を減らし、冷却水の再利用をサポートします。 製品を見る→
下流設備と仕上げ品質
PMMAペレットとシートは目視で判定します。許容できる機械的特性を生成しても、目に見える黒い斑点、気泡、または色の変化が見られるラインは、依然として市場では失敗します。したがって、下流の装置も押出機と同じくらい注目に値します。供給精度は配合の一貫性に影響します。真空排気は泡とゲルのレベルに影響を与えます。濾過はスペックに影響を与えます。切断と冷却はペレットの形状とダストに影響を与えます。
シートおよび異形押出の場合、ダイ、カレンダー加工、冷却、および引き取りシステムによって、厚さの公差と表面仕上げが決まります。配合に関しては、ペレタイザー、水システム、および分級機が嵩密度と下流の供給挙動を決定します。 PMMA ラインでは、微粒子が供給サージや光学的欠陥を引き起こす可能性があるため、多くの場合、除塵またはふるい分けのステップが必要になります。最良の調達アプローチは、最初に最終製品を定義し、次にネジの設計と下流の機器に逆算して取り組むことです。
主要な仕様、許容誤差、および調達リスク
PMMA 押出成形は、多くの汎用ポリマーに比べて寛容性に劣るため、仕様には公差を含めて記述する必要があります。実際の仕様では、プラスまたはマイナス 3 °C 以内の溶融温度の安定性、規定の真空レベルに到達できる真空排気、規定範囲内のペレットの長さの変化、フィラーを使用する場合の耐摩耗性材料で作られたスクリュー要素が必要となる場合があります。正確な数値はグレード、出力、製品によって異なります。
一般的な調達リスクには、特定のトルクを無視してモーター出力のみを比較することが含まれます。乾燥と換気を過小評価している。溶融物をテストせずにペレタイザーを選択する。そして、別のポリマーからコピーされたスクリュー設計を受け入れます。 PMMA コンパウンドは、低出力では正常に見えても、フルレートでは故障する可能性があります。そのため、受け入れテストには、短期間のデモンストレーションではなく、目標出力での継続的な実行を含める必要があります。
サービスアクセスも確認してください。 PMMA ラインはグレード変更時に頻繁に洗浄する必要があります。バレルライナー、スクリューエレメント、ダイプレート、ペレタイザーブレードには、過度のダウンタイムなしでアクセスできる必要があります。スペアパーツの入手可能性は、特に真空シール、発熱体、カッターハブの場合に重要です。中古または再生品のラインも魅力的ですが、それはネジの形状とコントロールがアクリル用に再設計されている場合に限ります。あ マスターバッチ二軸押出ペレット化ライン アップグレードでは、材料が変化したときに供給、混合、ペレット化セクションがどのように適応されるかを示すことができます。
FAQ: アクリル PMMA 押出および装置
Q1: アクリル PMMA は何に使用されますか?
PMMAは看板、照明カバー、ディスプレイシート、自動車内装品、医療機器、光学部品などに使用されています。また、押出成形や射出成形用のペレットにも配合されます。
Q2: PMMA はアクリルと同じですか?
はい、日常的に使用されるアクリルは通常 PMMA を意味します。厳密には、アクリルはポリマーの一種ですが、PMMA は最も一般的な透明なアクリル プラスチックです。
Q3: PMMA は押出成形できますか?
はい。押出成形された PMMA シート、プロファイル、チューブ、ペレット製品が一般的です。鍵となるのは、乾燥の制御、適度なせん断、安定した溶融温度です。
Q4: キャスト PMMA と押出 PMMA の違いは何ですか?
キャスト PMMA は、モノマーを型またはガラス板の間に流し込むことによって作られます。押出PMMAはペレットを溶融して製造されます。押出グレードは通常、より厳密な厚さ制御とより迅速な生産を実現します。
Q5: PMMA はなぜ押出前に乾燥する必要があるのですか?
PMMAは湿気を吸収します。乾燥していないと樽内で水が蒸気となり、泡が発生したり、銀条が入ったり、表面品質が悪くなったりします。通常の乾燥は 80 ~ 100 °C で 2 ~ 4 時間です。
Q6: PMMA 配合に最適な二軸押出機はどれですか?
通常、十分なトルク密度、穏やかなスクリュー形状、真空排気、および正確な重量供給を備えた共回転二軸押出機が好まれます。正確な構成は、特定の PMMA グレードでテストする必要があります。
アクリル PMMA プロジェクトの場合、最も安全な方法は、光学的または機械的ターゲットを定義し、樹脂のグレードを確認し、適切に乾燥させ、提案されたスクリューと下流の機器を実際の生産条件でテストすることです。溶融品質を保護するラインは、通常、紙の上だけで競争力があるように見える低コストのラインよりも優れたパフォーマンスを発揮します。


