

 英語
30% 炭酸カルシウムを充填した PP シートのラインを稼働しているコンバーターは、1 つの色にのみ現れる黒い斑点を追跡するのに 1 週間を費やしました。顔料供給業者に過失はありませんでした。より粗い分散グレードと 4% のレットダウンを備えた新しいカラー マスターバッチが到着しましたが、既存のスクリュー プロファイルではその装填時に顔料を濡らすことができませんでした。種類、投与量、機械の設定は 3 人の異なる人によって選択され、誰もそれらを相互にチェックしませんでした。
これがこの主題の背後にある実践的な教訓です。マスターバッチ タイプ、アプリケーション、および製造プロセスは、3 つの個別のトピックではなく、1 つの意思決定チェーンを形成します。機能ごとにタイプを選択し、アプリケーションの分散およびコンプライアンスの制限と照らし合わせて確認し、プロセス ルートが必要な出力でその分散を提供できることを確認します。順序を正しく行えば、ほとんどの品質問題は最初のペレットがカットされる前に解消されます。
つまり、マスターバッチは、キャリア樹脂中に分散され、ペレットまたはマイクロペレットとして供給される、通常固形分 5% ~ 85% の濃縮顔料または添加剤パッケージです。カラーおよび添加剤グレードの場合は約 1 ~ 5%、充填剤濃縮物の場合はより高い比率で最終ポリマーに添加されます。製造プロセスは、濃縮物を構築し、その中にすべての粒子が均一に分散されるようにするために存在します。
マスターバッチ タイプ: 4 つの分類方法、1 つの選択方法
業界では、機能 (機能)、キャリア (互換性)、カラー ファミリー (黒、白、色)、最終プロセス (射出、ブロー成形、フィルム、紡糸) の 4 つの軸に沿ってマスターバッチを分類しています。プロセス設計では、機能とキャリアがほぼすべてを決定します。最終プロセスで、レットダウン比と到達すべき分散品質が決まります。
| 種類 | キャリアと典型的な固体 | 機能 | 代表的な用途 | 購入者がチェックしていること |
|---|---|---|---|---|
| ホワイト | PE または PP キャリア、50 ~ 70% TiO2 | 不透明化と美白化 | フィルム、袋、パイプ、シート、射出部品 | 隠蔽力、ブルーアンダートーン、TiO2 凝集体 |
| ブラック | PE キャリア、25 ~ 45% カーボンブラック | カラープラスUVカット | 灌漑パイプ、ジオシンセティックス、ケーブルシース | カーボンブラックの構造、フィルター圧力値 |
| 色 | 樹脂に合わせたキャリア、顔料 20 ~ 50% | ブランドと商品のカラー | 包装、消費財、自動車トリム | 色 difference tolerance, pigment heat stability |
| 添加剤 | 互換性のある担体中に有効成分が 5 ~ 20% 含まれている | UV、酸化防止、スリップ防止、ブロック防止、難燃、帯電防止 | フィルム、繊維、ケーブル、エンジニアリング部品 | アクティブ コンテンツ、キャリアの互換性、移行 |
| フィラー | 70 ~ 85% CaCO3 またはタルク | コスト削減、剛性、寸法安定性 | シート、形材、パイプ、成形品 | トップカット粒径、水分、嵩密度 |
仕様を決定するのはアプリケーションであり、その逆ではありません
アプリケーション要件はプロセス設定に直接変換されます。ほぼすべての問い合わせにおいて、3 つの要素が会話を支配します。
- レットダウン率。 薄いフィルムは 1 ~ 2% のマスターバッチで、厚いシートは 4 ~ 6% で印刷できます。比率が低い場合は、より細かく、よりよく分散された濃縮物が必要になります。比率が高いと、スクリューで使用できる材料が増えますが、トルクと送りの安定性が高まります。
- 分散と濾過。 フィルムと繊維は凝集をほとんど許容しないため、濃縮物のフィルター圧力値は色の濃さよりも重要です。成形部品とプロファイルははるかに寛容です。
- 熱および規制の封筒。 食品と接触するグレード、顔料の熱安定性、キャリアの融点はすべて、機器を議論する前に選択肢を狭めます。
典型的な組み合わせは次のようになります。包装フィルムと袋には、PE キャリア上の白とカラーのマスターバッチが 1 ~ 3% 使用されます。パイプと灌漑ラインには、UV 保護のための黒色濃縮物と、剛性とコストのためのフィラー マスターバッチが使用されています。ワイヤーとケーブルは難燃性グレードと強力な濾過を施した黒色グレードを使用しています。自動車の内装部品には厳しい色耐性と熱老化が必要です。繊維と不織布には、少ないゲル数と紡糸温度に合わせたキャリアが必要です。エンジニアリング プラスチックや電気部品には、PA、PBT、PC/ABS ブレンドなどの高温キャリアが必要です。
製造プロセスを段階的に説明
この配列はどの生産者でも非常に安定しています。変化するのは、各ステップの背後にある機器です。
- 計量と投与。 顔料、添加剤、キャリア、ワックスは重量測定により計量され、有効成分の典型的な投与精度は約 ±0.5% です。ここでのエラーは下流で修正できません。
- プレミキシング。 高速ミキサーは顔料をワックスまたは分散剤で湿らせ、緩い凝集物を粉砕します。粉末のかさ密度と水分は、後の給餌に影響するため、記録されます。
- 溶融配合。 共回転する二軸押出機がブレンドを可塑化し、混練ブロックによる分散混合と搬送要素による分配混合を適用します。真空排気により湿気と揮発性物質が除去されます。オプションのメルトフィルターは下流の機器を保護します。
- ペレット化。 スループットと溶融強度によって選択される、ウォーターバス、ウォーターリングホットフェイス切断、または水中ペレットによるストランドペレット化。
- 脱水と乾燥を行います。 遠心乾燥機またはエアナイフは、ペレットがふるいに到達する前に表面の水を除去します。
- ふるいにかけます。 振動ふるいは細かいものや大きなものを取り除き、ペレットの粉塵の問題は通常ここで解決されます。
- テストと梱包。 25 kg の袋またはオクタビンに詰める前に、フィルターの圧力値、色差、水分、灰分、およびペレットの形状がチェックされます。
3つの生産ルートが共存
- 連続二軸スクリュー配合 これは、カラー、黒、白、および添加剤マスターバッチの主なルートです。短い滞留時間、強力な分散混合、素早い切り替えが可能です。
- バッチニーダー+一軸スクリュー 非常に高いフィラー充填量と熱に敏感なシステムに適しており、粗い粉末をよく湿らせますが、色間の洗浄に時間がかかります。
- ドライブレンディングまたは粉体塗装 溶解ステップを完全にスキップします。分散は顧客自身の押出機に依存することになりますが、これは選択時に公然と述べる価値のあるリスクです。
配合に合わせた機器の調整
比トルクは、最初に確認する価値のある数値です。 9 Nm/cm3 クラスのマシンは、標準カラーと追加作業を快適に処理します。 KUNWEI が配合用に設計したような 14 Nm/cm3 スクリューは、1 回転あたりにより多くの自由容積を提供するため、同じバレルでトルクの上限に達する前に、低嵩密度の粉末をより高い充填率で運ぶことができます。これにより、充填剤マスターバッチを 80% 充填しても、実験室の速度ではなく商業速度で実行できるようになります。
通常、ヘッドラインのトルク値よりもネジの構成の方が重要です。分散混合は、溶融ゾーンの後に配置された 45° および 90° の混練ブロックで行われます。リバースエレメントは真空排気に必要なメルトシールを構築します。また、溶融の下流のサイドフィーダーにより、充填剤と強化剤がフィードスロートを通って引きずられるのではなく、別の流れとして入ります。高充填剤システムの場合、下流での添加が安定した出力と一定のサージングの違いとなることがよくあります。
 KTS 高性能二軸押出機シリーズ エンジニアリングプラスチック用の高トルク二軸押出機シリーズ。配合生産ライン用に複数のモデルサイズとトルク/速度オプションを備えています。 製品を見る→
材料の流れの安定性はバレルではなくフィーダーから始まります。減量投薬により有効成分の比率が数パーセント以内に抑えられ、コニカルフィーダーとサイドフィーダーは従来のホッパー内で架橋または流動化する粉末を処理します。フィーダーの範囲を顔料の実際のかさ密度と照合する 5 分間の作業で、数週間にわたる色ずれを防ぐことができます。
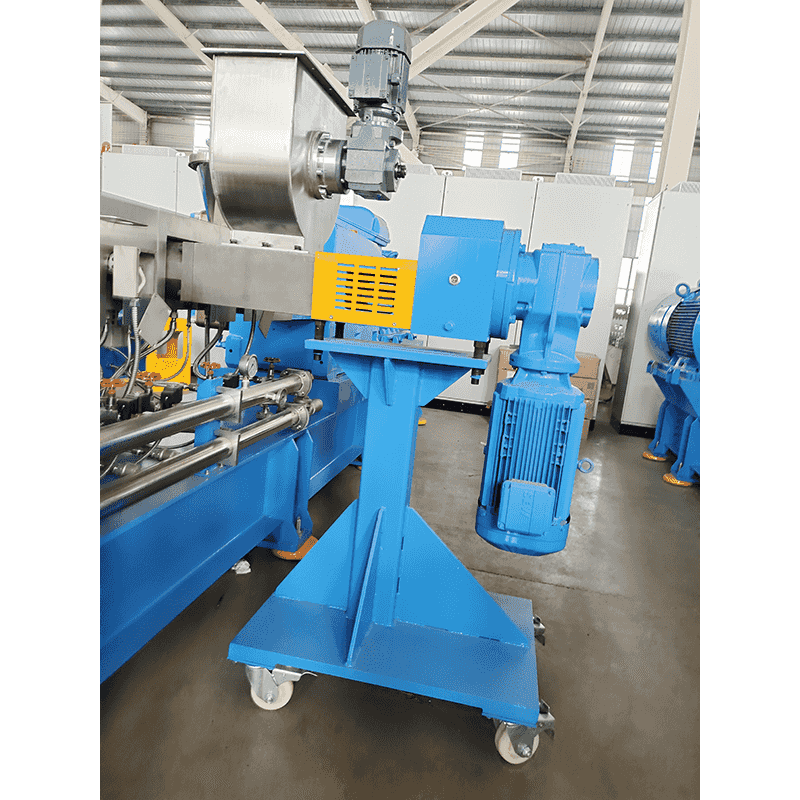 粉体・短繊維供給用サイドフィーダー 嵩密度と供給効率を向上させる負圧バレルポンプを備えた、粉末、短繊維、またはプレミックス用の強制供給サイド押出機システム。 製品を見る→
ペレット化するとループが閉じます。ウォーターバスを使用したストランドペレット化は、小ロットや熱に敏感な色に対して柔軟な選択肢です。水リングホットフェイス切削は中出力および PVC タイプのコンパウンドに適しています。水中ペレット化は高い処理量を処理し、粉塵の排出を低く抑えます。既存の マスターバッチ二軸押出ペレット化ライン が再評価されていますが、押出機よりもペレタイザーがボトルネックになることがよくあります。
 粉塵を抑えた造粒を実現する水中造粒システム 密閉水回路内でペレットを冷却して成形する水中ダイフェイス ホットカット システムで、粉塵の抑制と冷却水の再利用に役立ちます。 製品を見る→
品質管理と実際に現れる欠陥
マスターバッチ ラインに関する苦情のほとんどは、6 つの原因のいずれかに遡ります。以下の表は、インストール前に行う価値のある障害発見に関する会話の短縮版です。
| 症状 | 通常の原因 | 確認または修正 |
|---|---|---|
| 最終部分の斑点またはゲル粒子 | 不十分な分散仕事、コールドフィード、顔料凝集体 | フィルター圧力値試験、ニーディングブロック位置、比エネルギー投入 |
| バッチ間の色のドリフト | 投与量の不正確さ、キャリアの不一致 | 重量校正を確認し、分光光度計で色の違いを測定します |
| ペレット内の気泡または空隙 | フィラー内の水分、弱い通気性 | プレミックス前にフィラーを乾燥させ、真空ベントと溶融温度を確認してください |
| 余分な微粉や粉塵 | ダイ穴の直径が間違っている、ストランドの冷却が不十分、ブレードが摩耗している | ウォーターバス温度、カッター速度、刃の検査 |
| ダイのビルドアップとプレートアウト | 添加剤 bloom, low-melting carrier | キャリアを再配合し、ダイ表面を研磨し、添加剤の配合量を見直す |
| 高フィラーによる出力低下 | フィードゾーンの浸水、トルク制限に達しました | フィラー追加をサイドフィーダーに移動し、スクリュー形状を見直します |
色の品質については別の注目に値します。カラーマスターバッチの正確な分散作業は、次のことに密接に関係しています。 多段送り設計 : 顔料の添加が早すぎると剪断が過剰になり、添加が遅すぎると完全に湿りません。ネジを変更できない場合でも、通常は供給順序を変更できます。


